
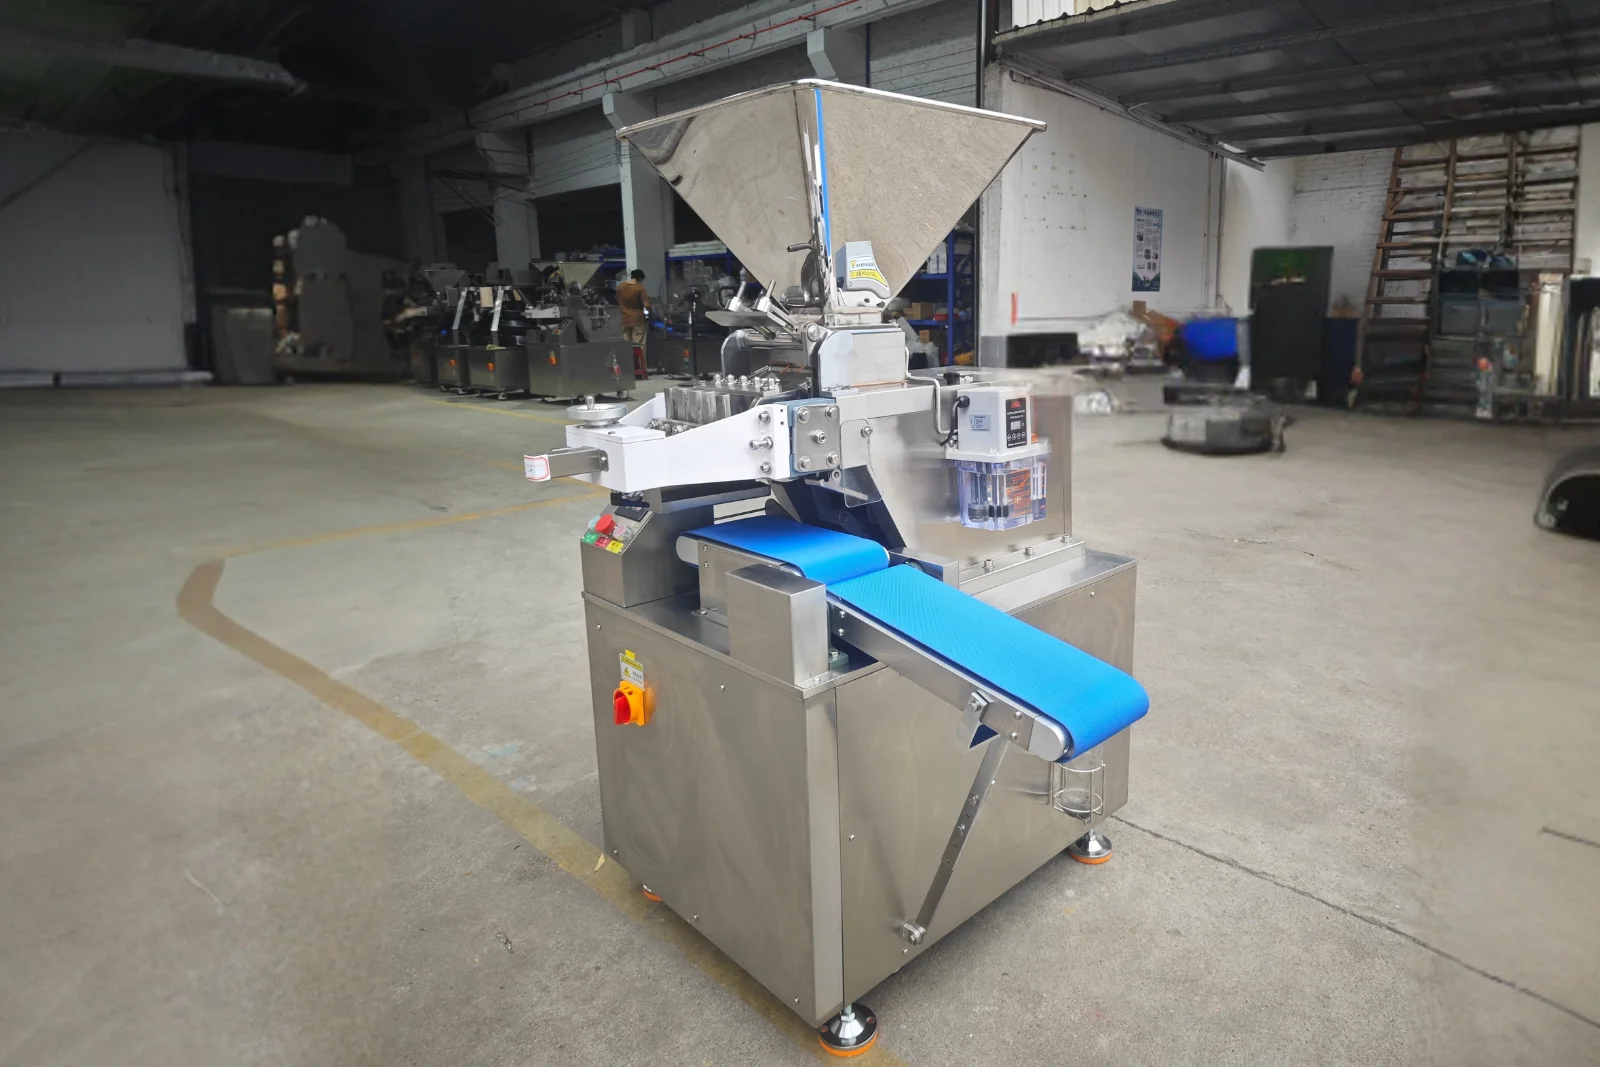
面团分割克重不准,第一反应都是去调。
尤其是去调参数:调压力,调时间,换控制器,换电气方案。
方向一开始就错了。
有客户问过我一个问题。
“你们这么多型号,每一款的分割精度,到底靠什么守住?”
这个问题问得很专业。因为它逼着人先把“精度”这个词劈开。行业里说“分割精度”,至少有三个数在其中混着走:克重误差、加工公差、标称上限。三个数的单位不一样,管的东西也不一样。
拿 4 丝去讲克重精度,就是概念混用。4 丝是密封面的几何公差,它是气密能力的支撑证据;克重精度是交付结果的离散程度,要用秤和分布说话。
这两件事,我们内部分得很清,对外也一样。
所以这篇不回答“你们准不准”。它回答一个更具体的问题:每一款机器的重量,到底是在哪一处尺寸上定下来的。
一、先把型号说清楚:这是两条完全不同的分割原理
“所有型号”这四个字,得先落地。
立式这条线有四款:智能分割滚圆机(立式),型号 BK-Smart;半自动分割滚圆机(立式),名下有 BK-Ultra、RM-Pro、RM-Basic 三款。
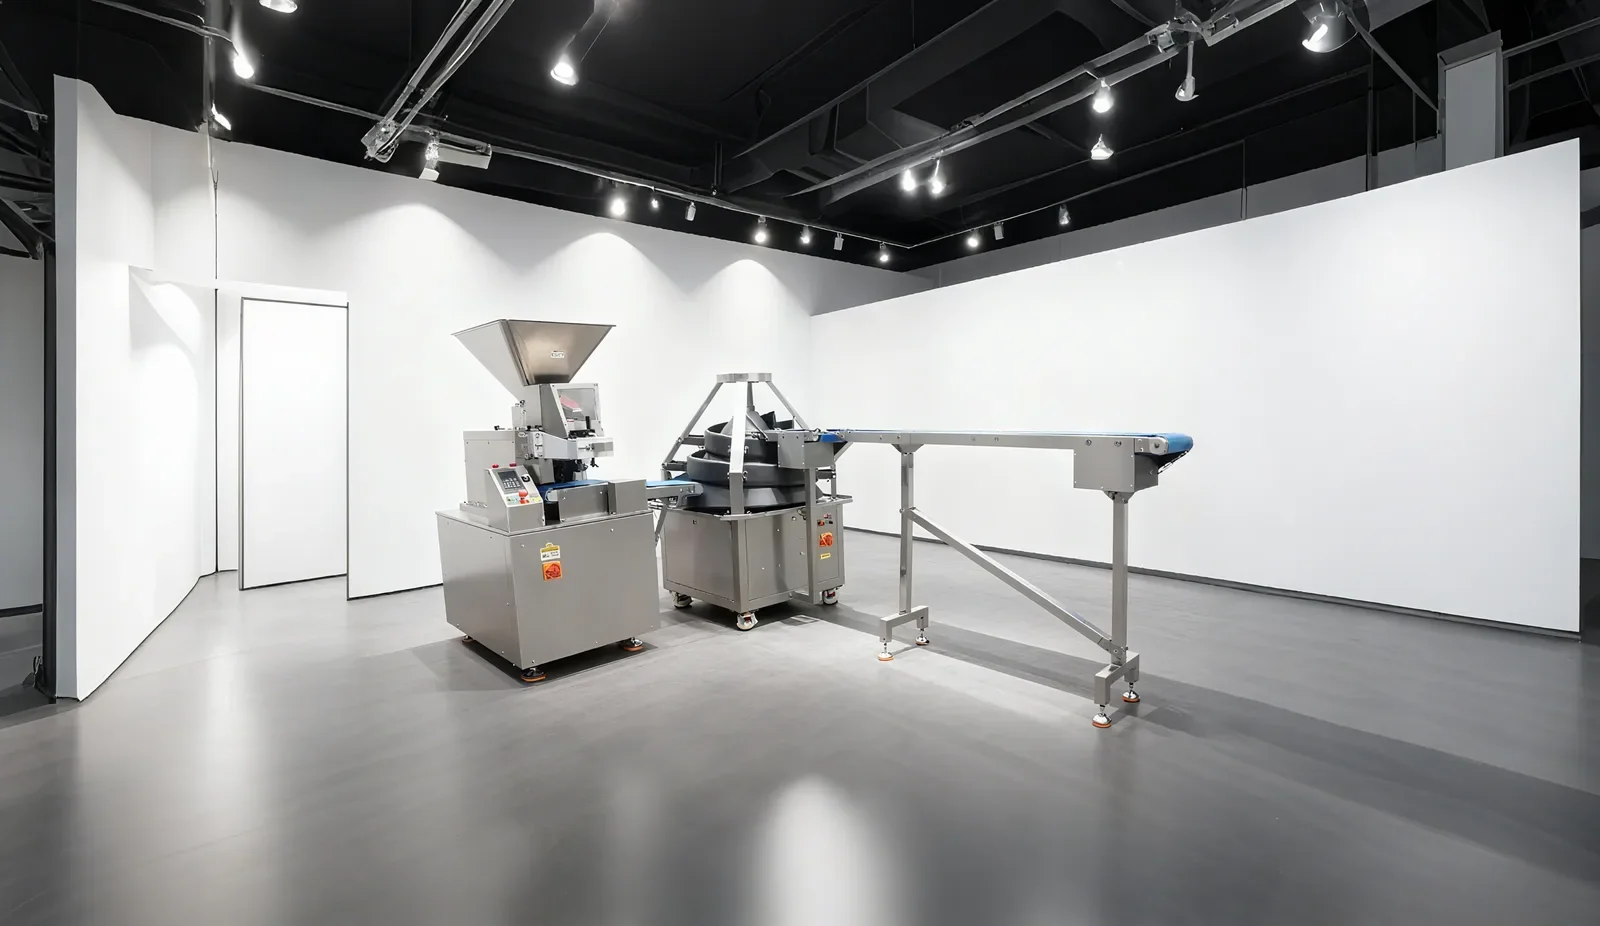
锥形这条线是两件套:一台分块机(BAFP 或 BAFC 系列),一台锥形滚圆机(BAG 系列),合起来叫锥形分割滚圆机。
两条线的差别不在档次,在原理。
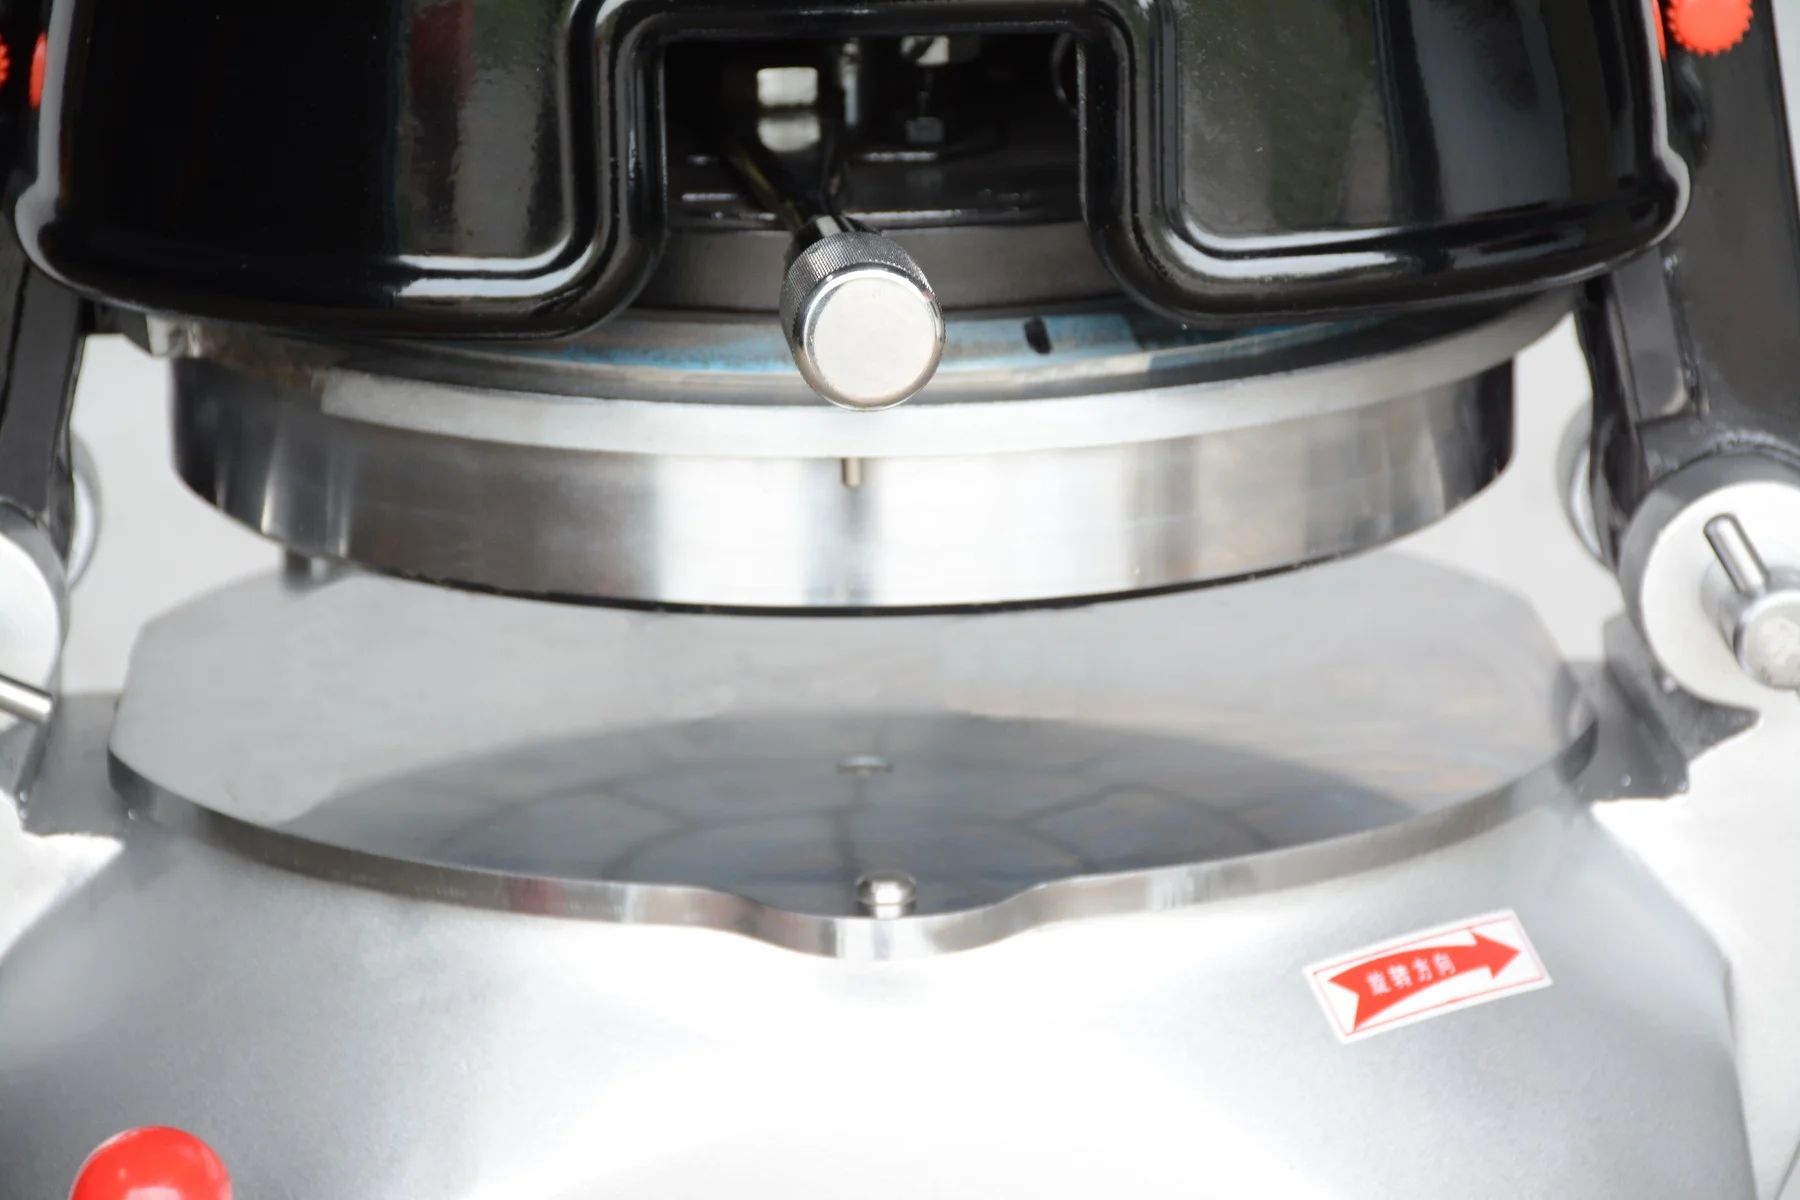
立式是重力加压:机头把面团压进刀盘上那些孔里,刀贴着盘面切断,一粒一粒落进搓圆承接盘搓圆。
锥形是负压吸附:活塞往后一退,腔体里形成负压,面团被吸进定量腔,切刀在吸住的那一刻切断。
一个靠压进去,一个靠吸进去。
所以立式守的是孔,锥形守的是缝。
这句话是全文的骨架。下面两节,一节讲孔,一节讲缝。
二、立式这条线:重量在刀盘那一层就定死了
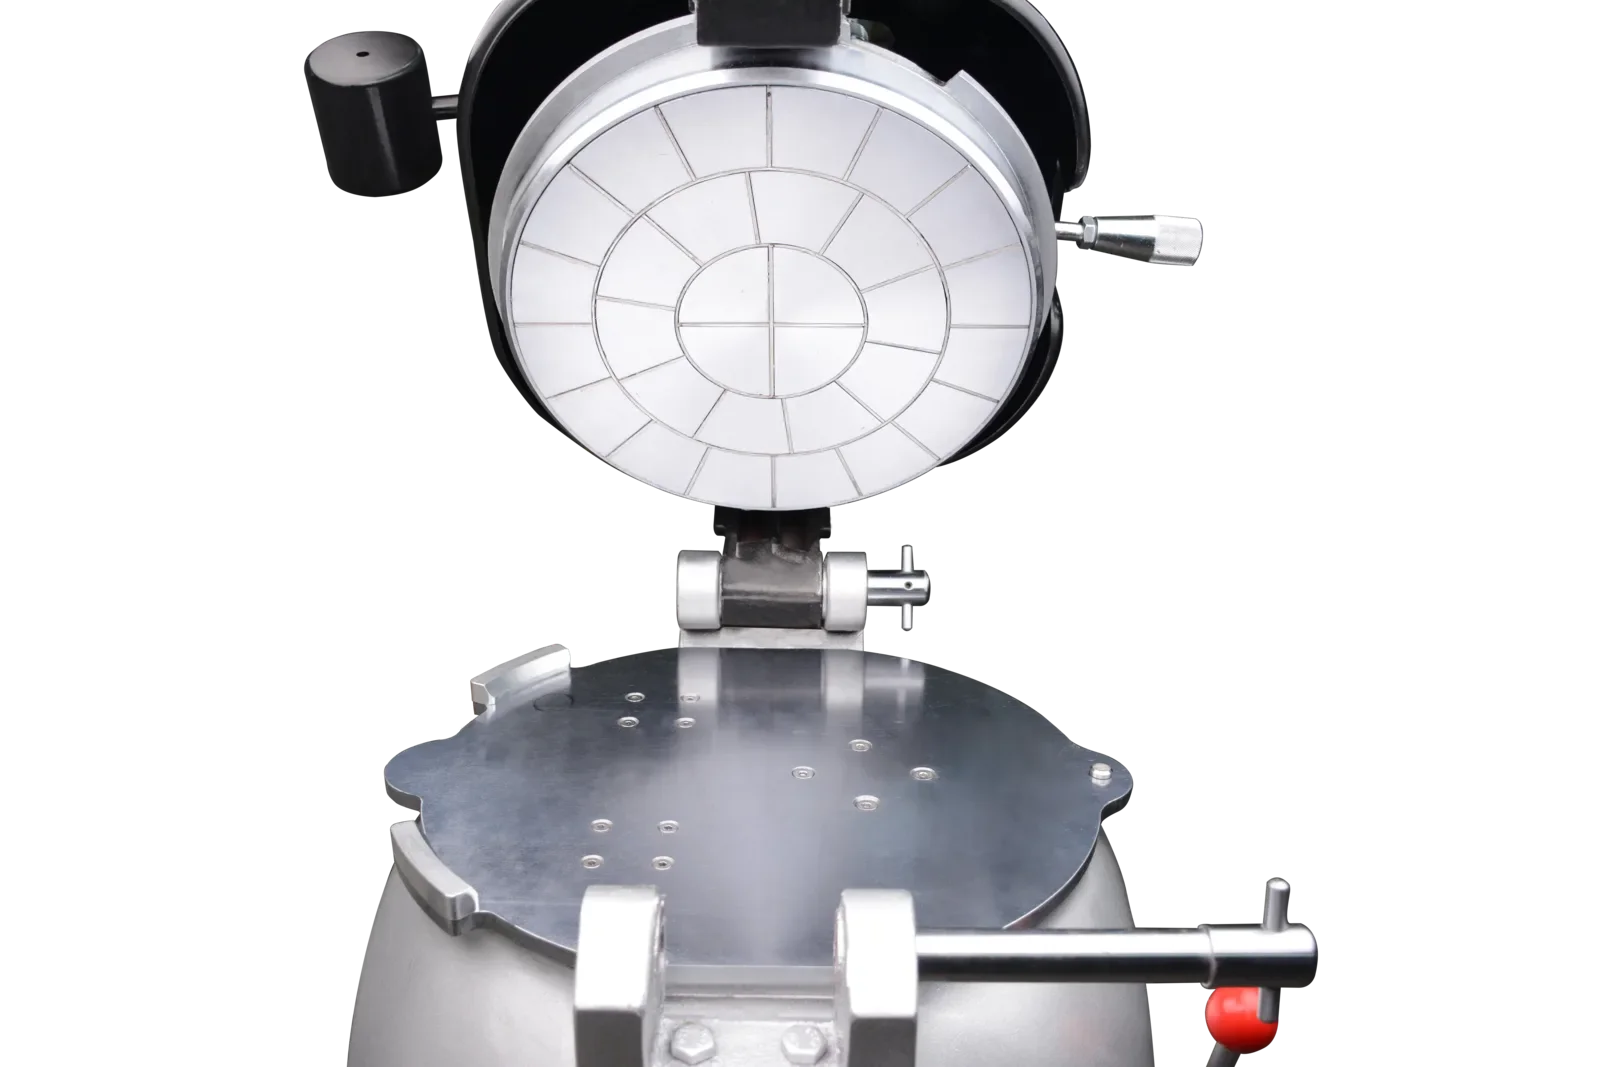
立式的动作只有三步:大面团放到刀盘上;机头压下去,把面压进孔里;刀贴着盘面切断,面粒落进搓圆承接盘搓圆。
重量在第一步和第二步之间就定完了。
搓圆改的是形状、表面、圆度。它不改重量。
顺带把一件容易混的事说清:搓圆时间可以自己设,精度 1 秒,这个功能 BK 系列两款都有,BK-Smart 和 BK-Ultra;RM-Pro 和 RM-Basic 没有定时,全手动。但那个 1 秒管的是圆度,不管克重。两件事各归各。
每一粒的重量,等于三个数相乘:模腔容积 × 面团密度 × 填充率。
翻成人话:孔做出来多大;你的面一立方厘米有多重;这一下压下去,孔到底填满了没有。
三个乘数,责任分得很清楚。密度是你的配方,含水量、面粉、油脂、面温全在里面,同一缸面放到下午密度就变了,这是物理,机器改不了。容积是我们的开模和加工。填充率是这一下压进去到底满没满。
很多人以为前两个是给定条件,第三个才是机器的事。
其实第三个是前两个的结论。
孔做得不准,这一模满了下一模就填不满;刀架和盲孔配不严,面往缝里钻,孔里就少一口。
填充率从来不是单独调出来的,它是容积和配合算出来的结论。
所以客户感觉到的“不准”,八成出在第三个上。为什么?因为前两个是静态的,做一次就定住了;第三个每一模都要重新算一次,机器只要有一处松,它每次都给你算出一个不一样的答案。
对得住,就是 ±3g;对不住,就是 5g、8g,看你运气。
那这三件事具体怎么守?
第一件,模腔容积,靠开模,不靠挑件。
36 粒刀盘,36 个孔。外购的刀盘,你能做的事只有一件:挑。挑一批里公差靠前的装上,问题是下一批呢?供应商换一台机床呢?换一家材料厂呢?挑件这条路,等于把精度交给别人的机床。
我们自己开模,自己控公差。刀盘还要再过一道精磨。这一道管的是表面光洁度和尺寸落点,不是为了好看。孔壁粗糙,面团压进去摩擦力大,同样的压力填不满,这一粒就偏轻;更麻烦的是挂料,粗糙的面留住上一模的残面,下一模填进去的就不够,同一个孔能给你一轻一重。
还有一处很少有人往精度上想:镀铬。刀盘和搓圆承接盘的面团接触面是全镀铬的,镀层均匀不均匀,直接改容积:镀厚一点孔就小一点,镀得不匀,同一块刀盘这一头跟那一头就不一样大。
所以“全镀铬”在我们这儿不只是好洗。它同时是精度的一部分。
第二件,切刀刀架,这一层大多数工厂不会跟你说。
刀架要和刀盘中间那些盲孔严丝合缝地配。这个配合分寸极窄:刀片厚一点就卡在刀盘上,卡着走磨得飞快,磨下来的金属屑去哪儿?进面团里,这就不是精度问题,是食品安全问题。刀片薄一点,刀片与盲孔之间的缝就变大,面团往里残,残料不清下一模的克重就跟着变;要清,就得天天拆开洗。很多客户抱怨“这机器一天不洗就不行”,根子就在这一层。
厚一点不行,薄一点也不行,中间这段距离,是整个刀盘上最贵的一段。它靠焊接保证。
我们的刀架,交给一位在立式分割滚圆机上干了二十年的焊接工程师做。焊接这件事,外行听着是“把两块铁连起来”;做过的人知道,焊接是热输入,热输入就带着变形。刀架焊完,平整度跑掉多少,直接决定切刀能不能贴着刀盘面走。
这里要定下来的不是一件事,是四件:零件之间的公差留多少;切刀焊完之后平整度控到多少;焊缝强度扛不扛得住分割那一下的力;焊点选在哪里,按什么顺序焊,焊完怎么校验。
这四个数,是我们一版一版试出来的,不在任何一本手册上,也没有哪家供应商能卖给你。而且不是一个数管一辈子。16 粒、26 粒、30 粒、36 粒,每一套刀盘,这套数据都要重新攒一遍。
第三件,磨损。前两件管出厂那天准不准,第三件管三个月以后准不准。
客户真正被坑的地方,常常在这里。试机那天称给你看,粒粒都好看;装回车间跑三个月,克重开始慢慢漂,上午量的和下午量的不是一回事。
漂的原因,在三个会被磨掉的地方。
转动件的定位——刀盘要转,转了就有定位,定位最怕轴承疲劳剥落。剥落一起,位置就变;位置一变,刀和盲孔那段距离就跟着变。切刀的刃口——钝了就不是切断,是拽断,拽断那一下带走一点面,也在缝里留下一点面,带走的那粒偏轻,留下的那粒偏重。孔壁的镀层——镀层是给容积做最后一道修的,它也会磨,磨薄一点孔就大一点,磨毛一点就开始挂料。
第三处最阴,因为它是全孔一起慢慢变,不是一粒一粒地跳。你看不出哪一粒出了问题,只觉得“最近这批好像整体轻了”。
精度是几何,漂移是时间。买机器的人看精度,用机器的人被漂移折磨。
那立式这四款,在这三件事上怎么分工?
前两件,也就是孔的容积和刀架的配合,四款机器共用同一套机械逻辑。差别不在这里,差别在顶升由谁执行、搓圆时间上不上屏:BK-Smart 是电推杆自动顶升、一键全自动;BK-Ultra 有智能定时,顶升仍靠人,手动自动两种方式都留着;RM-Pro 和 RM-Basic 没有定时、没有自动推杆,全部手动。
这些差别,影响的是谁按那一下、什么时候停。它们不影响这一粒有多重。
所以 ±3g 这条线,四款机器是同一个口径。
但边界得写出来,不写出来就是夸大:最小 10g 只有智能款 BK-Smart 做得到,其他型号一律 20g 起,配 36 粒刀盘也一样。
不是刀盘不行。是克重越小,同样一点偏差占的比例越大:20g 的面团多出 1g 是 5%,200g 的面团多出 1g 是 0.5%。
分母一小,机器里所有藏着的毛病就全露出来了。
三、锥形这条线:重量是“吸”出来的,定在三处密封面上
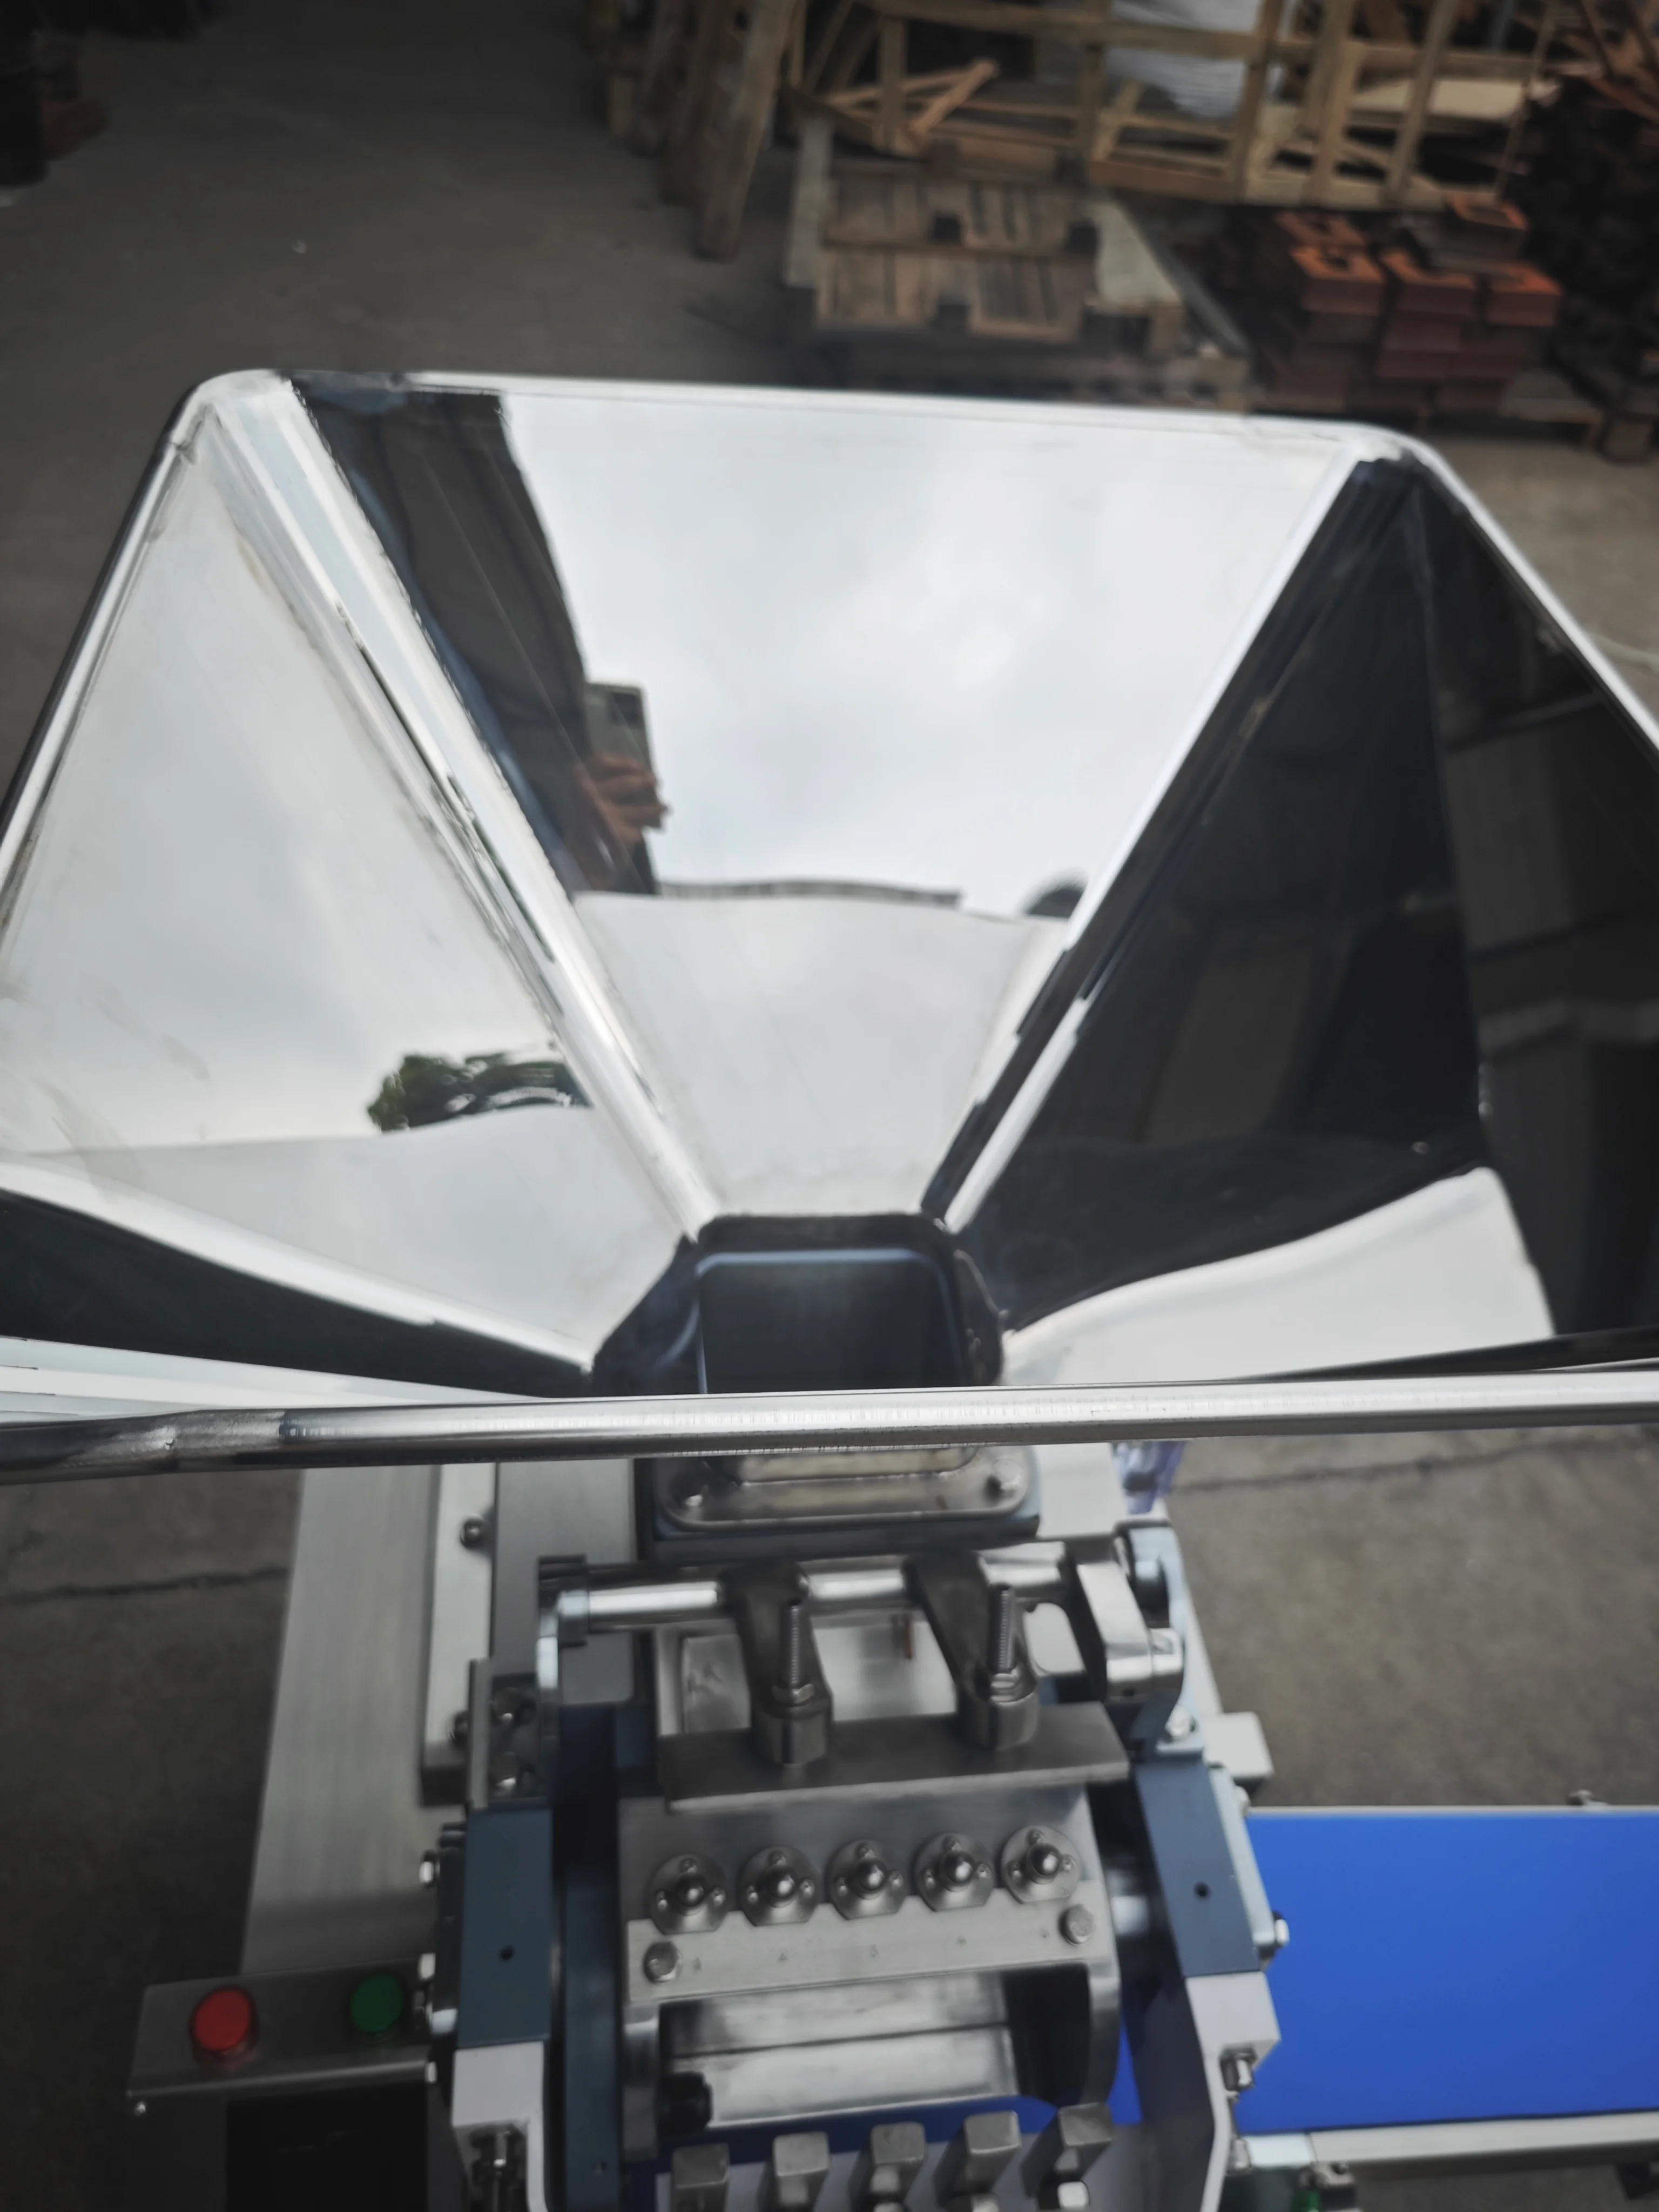
分块机不“称”面团,它“装”面团。
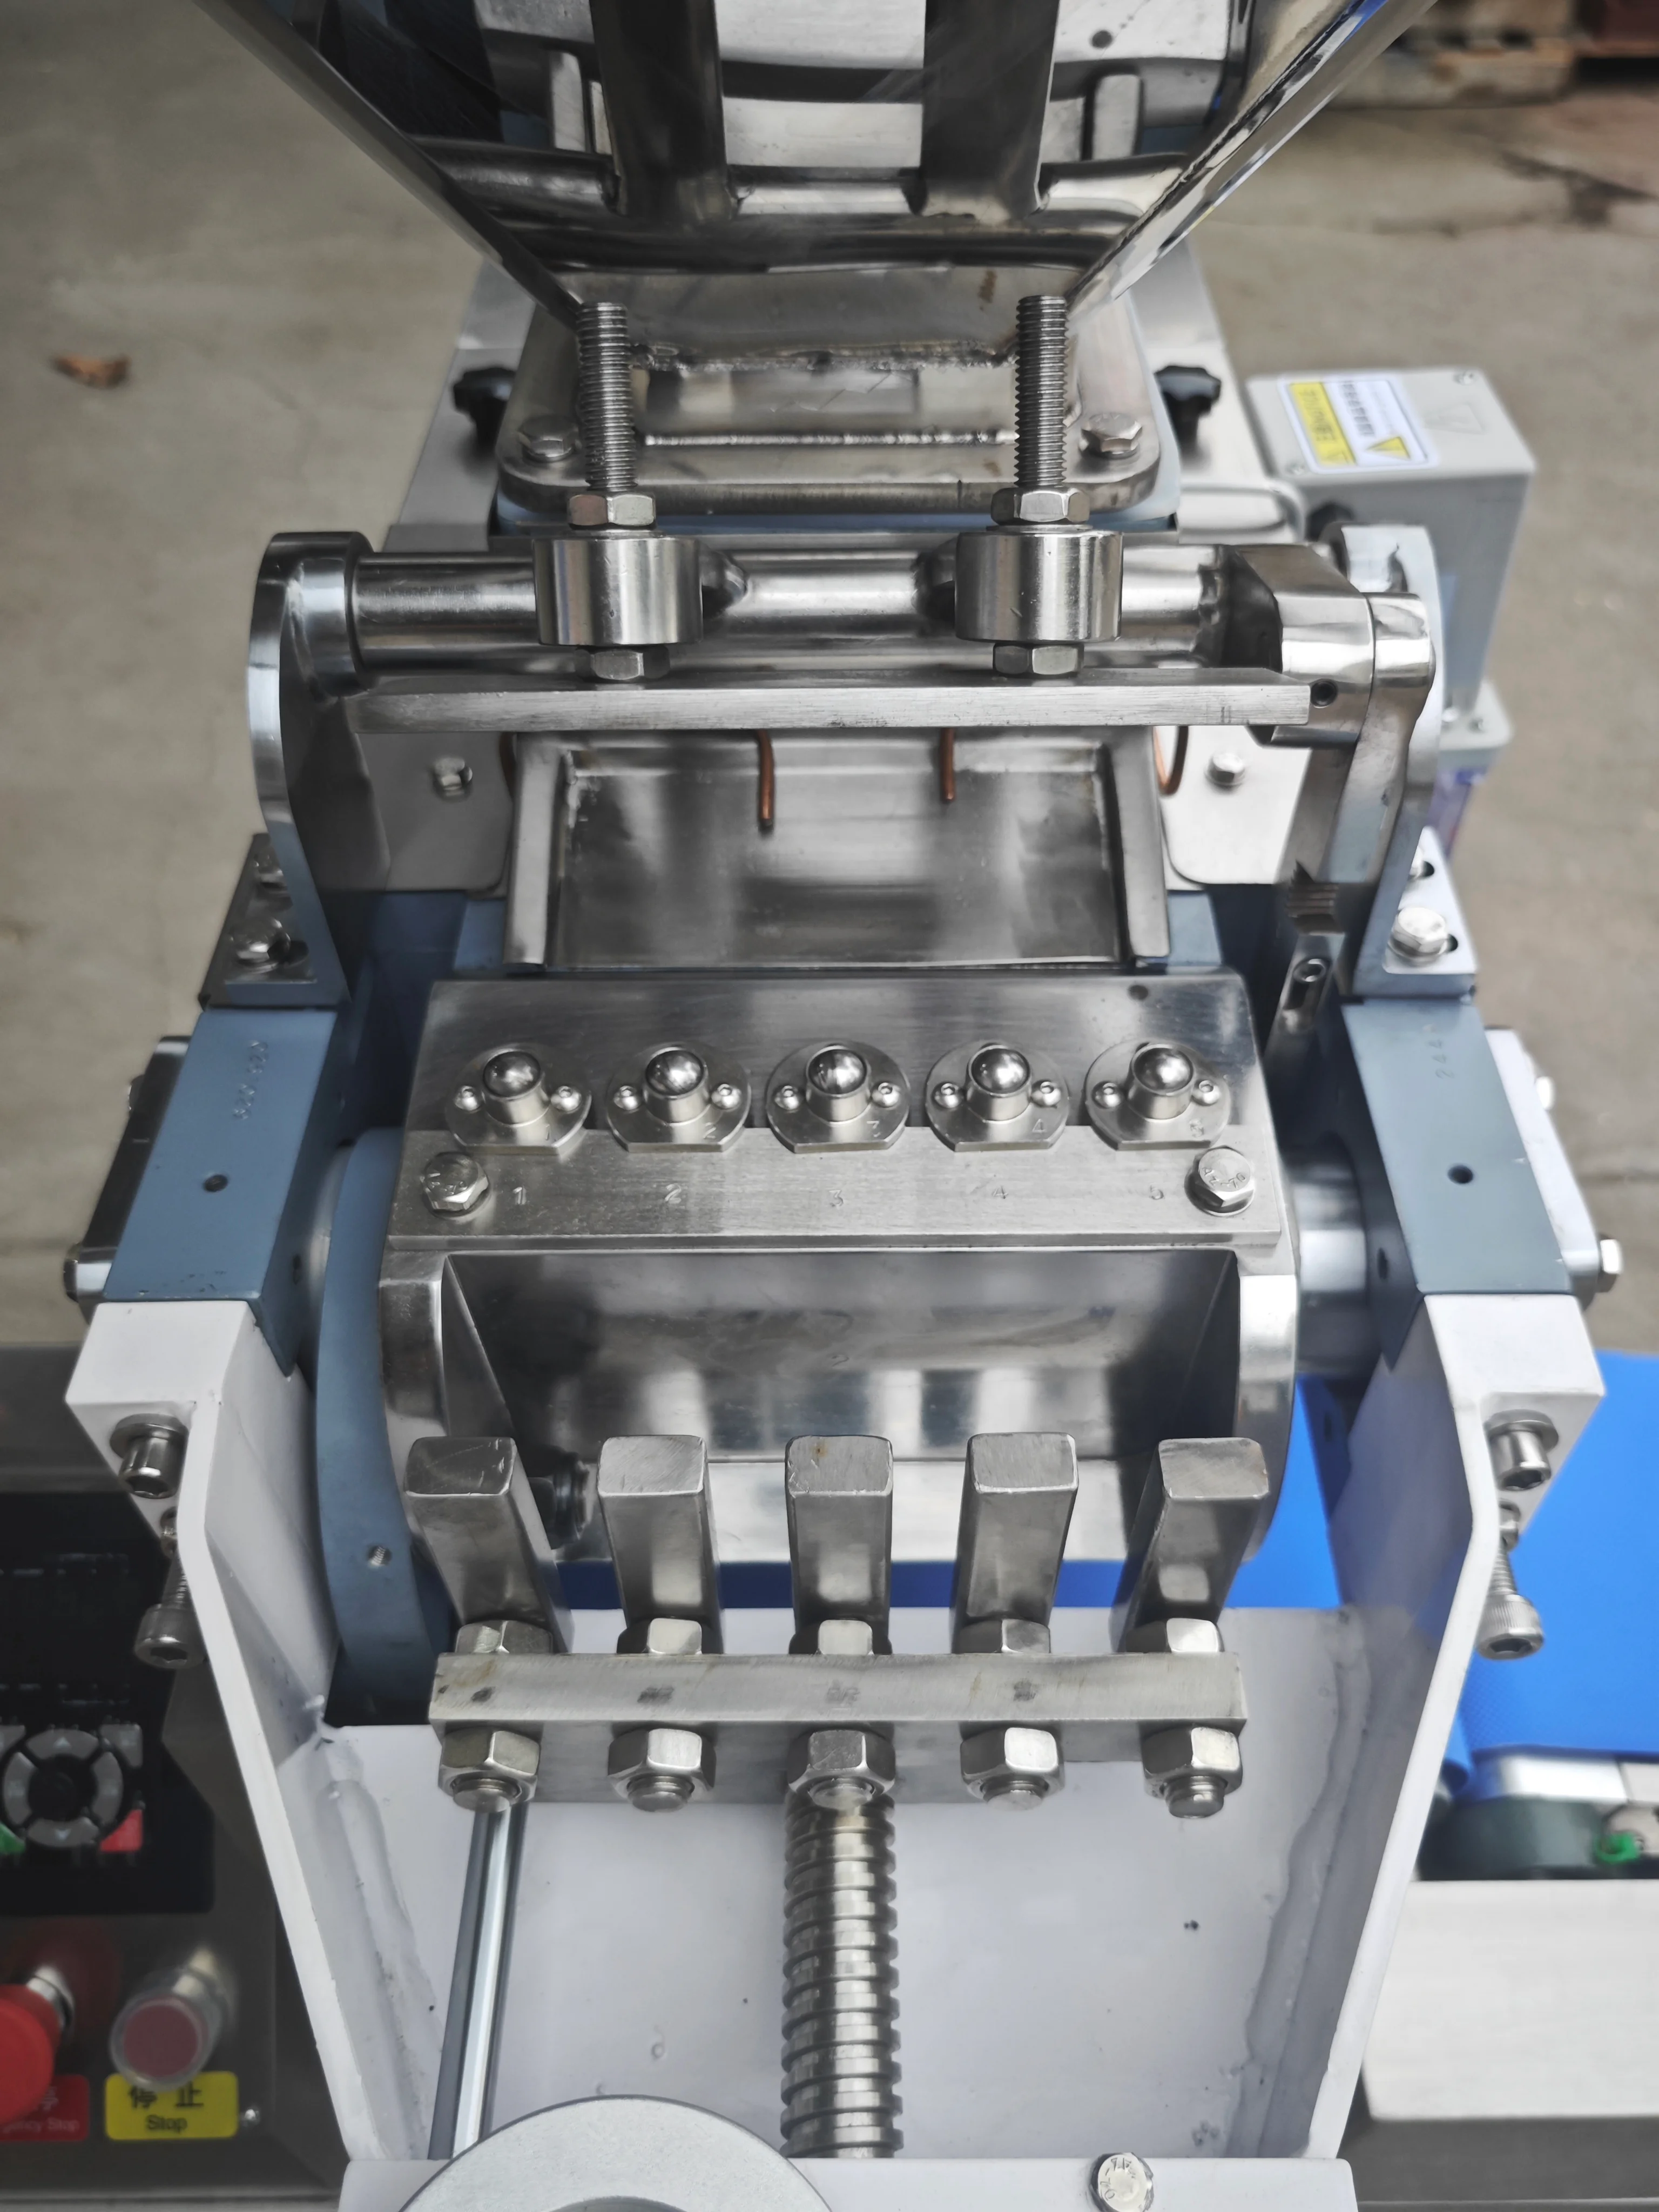
活塞往后一退,腔体里形成负压,面团被吸进定量腔;切刀在吸住的那一刻切断。每一粒的重量,就是这个腔体一次吸进去的体积。
所以这条链是单向的,四个环,一环扣一环:负压吸附 → 气密性 → 三处密封面 → 加工精度。
方向不能颠倒。控制面板不产生克重,它只设定目标值。这句话很要紧,因为它决定了出了问题该往哪里找。很多人第一反应是调参数、换控制器、换电气方案,方向一开始就错了。克重做不上去的时候,先查加工精度和三处密封面,再查气密性,最后才回到电气与参数。
那三处密封面是哪三处?地基(底部密封)、推头(活塞副配合面)、前面(面板结合面)。
腔体的气密,从来不是一个面的事,是这三个面同时成立的事。任何一处漏,负压都不足;负压不足,腔体就吸不满;吸不满,克重上限就掉下来。
这就是为什么“标 110g 只能做到 95g”这种事,在行业里并不罕见:标称值是按满容积写的,交付值受限于实际气密水平。标称和交付之间的这个差,本质就是气密性的差。
加工精度我们做 4 丝,也就是 0.04 毫米。头部品牌商普遍 8 丝,行业常规 10 丝。
密封之外,还有三件在图纸上看不见的事。
受力面宽度,我们做到 185 毫米,头部品牌商是 147 毫米。差的这 38 毫米落在小克重上,就是压力窗口:刀口小、面团小的时候,这一口压力打不打进去,直接决定这一粒差多少。
传动定位,行业里常用铜套。铜套越磨越松,今天准,3000 粒之后开始漂,漂的方向还不固定。我们用轴承位,磨损了换一颗就回到出厂位置。第 1 粒和第 3000 粒,站在同一个点上。
关键摩擦接触面做特殊热处理。不做会怎么样?跑两三个小时,间隙变了,负压漏掉一点,克重开始慢慢漂,上午量和下午量的不是一回事。
这三件,加上前面那三处密封面,才撑起 3P 普通版 BAFP-3P 标 110g 就给 110g 这件事。
它同样有边界,写在这里,不写在角落。
110g 是 3P 普通版(BAFP-3P)的单粒上限,电脑型 BAFC-3P 是 100g。锥形滚圆机 BAG 系列单体是 10–300g。传得比较多的“30–600g”,是整条线加上 12–13 套在售模具分段覆盖出来的,不是单机能力;250g 以上属定制模具。请不要按“单机 600g”来验收。
验收的时候要写全四件事:哪台设备、哪套模具、哪种面团、目标克重。四者齐全,才算一个可验收的工况。
还有一个原理上的边界:负压吸附是容积定量,按体积分,不按重量分。含水量高,面稀、密度低,同一模装进去的重量就轻;面温低,面硬,吸不饱。BAG 系列锥形滚圆机,含水量 60%–75% 实测效果最好;分块机 BAFP 系列的含水量口径是 55%–78%,两者不是同一个口径,别混着引用。
四、两条线,其实守的是同一件事
把拆开的两条线合起来看,方法论只有三句。
第一句,先把重量归到一处几何上。
立式归到刀盘上那些孔,锥形归到那三处密封面围出来的腔体。归不出来的机器,一定得靠调参数兜着;而靠调参数兜着的精度,换一缸面就还回去了。
第二句,让那一处几何由自己控。
自己开模、自己精磨、自己定镀层;自己焊刀架、自己控 4 丝、自己管三处密封面。外购这条路省事,等于把精度交给别人的机床,和别人那一批的运气。
第三句,回答“三个月以后还准不准”。
这个问题比“出厂准不准”难得多,也少有人主动答。立式的三个磨损点在轴承定位、刃口、镀层;锥形的在活塞副磨损、材质致密性、密封面的先天不足。三条路最后都落到同一个位置:那条缝。
装成整机之后,间隙还匀不匀;跑了几十万次之后,间隙还稳不稳。
前半句管装配,后半句管磨损。一条管空间,一条管时间。
五、你能自己验的四件事
工艺是嘴上说的,分布是秤上出的。
第一件,连续 100 粒克重分布。不是打一粒给你看,是设备稳定运行之后,连续取 100 粒,逐粒称、逐粒记。然后算三个数:均值、极差、标准差。最后一步最关键:把这 100 个数排序,看有多少粒低于你的下限。行业里更通行的抽样,是一组 8 到 12 粒、按标准差判;我们把这个门槛抬到 100 粒:8 粒看不出分布的尾巴,100 粒能。
第二件,用你的配方试机。寄样过来,或者你人过来,用你自己的面团跑一批。设备要适应你的面团,不是你的面团适应设备。这句话不是口号,试机台上见。
第三件,对号入座。先问清你要的那一款,是四款立式里的哪一款;你要的克重,落在哪一套刀盘上。拿 16 粒的刀盘去打 30g,那不是精度问题,是拿错了工具。
第四件,问一句别人不太敢答的话:你现在这台机器,跟刚进厂那年比,克重差多少?有没有那台老机器的复核数据?
最后
分割精度这件事,说到最后只有一句话。
重量不在参数里,在一处几何上。
立式是刀盘上那些孔。锥形是那三处密封面围出来的腔体。这一处守住了,机器才谈得上精度;守不住,参数表上写什么都一样。
外形三天能抄完。这一处,得一年一年攒。
我们不敢说这些机器永远不用调。
我们敢说的是:它们不是因为哪一处悄悄磨松了,才让你去调克重。