外形一样。
效果不一样。
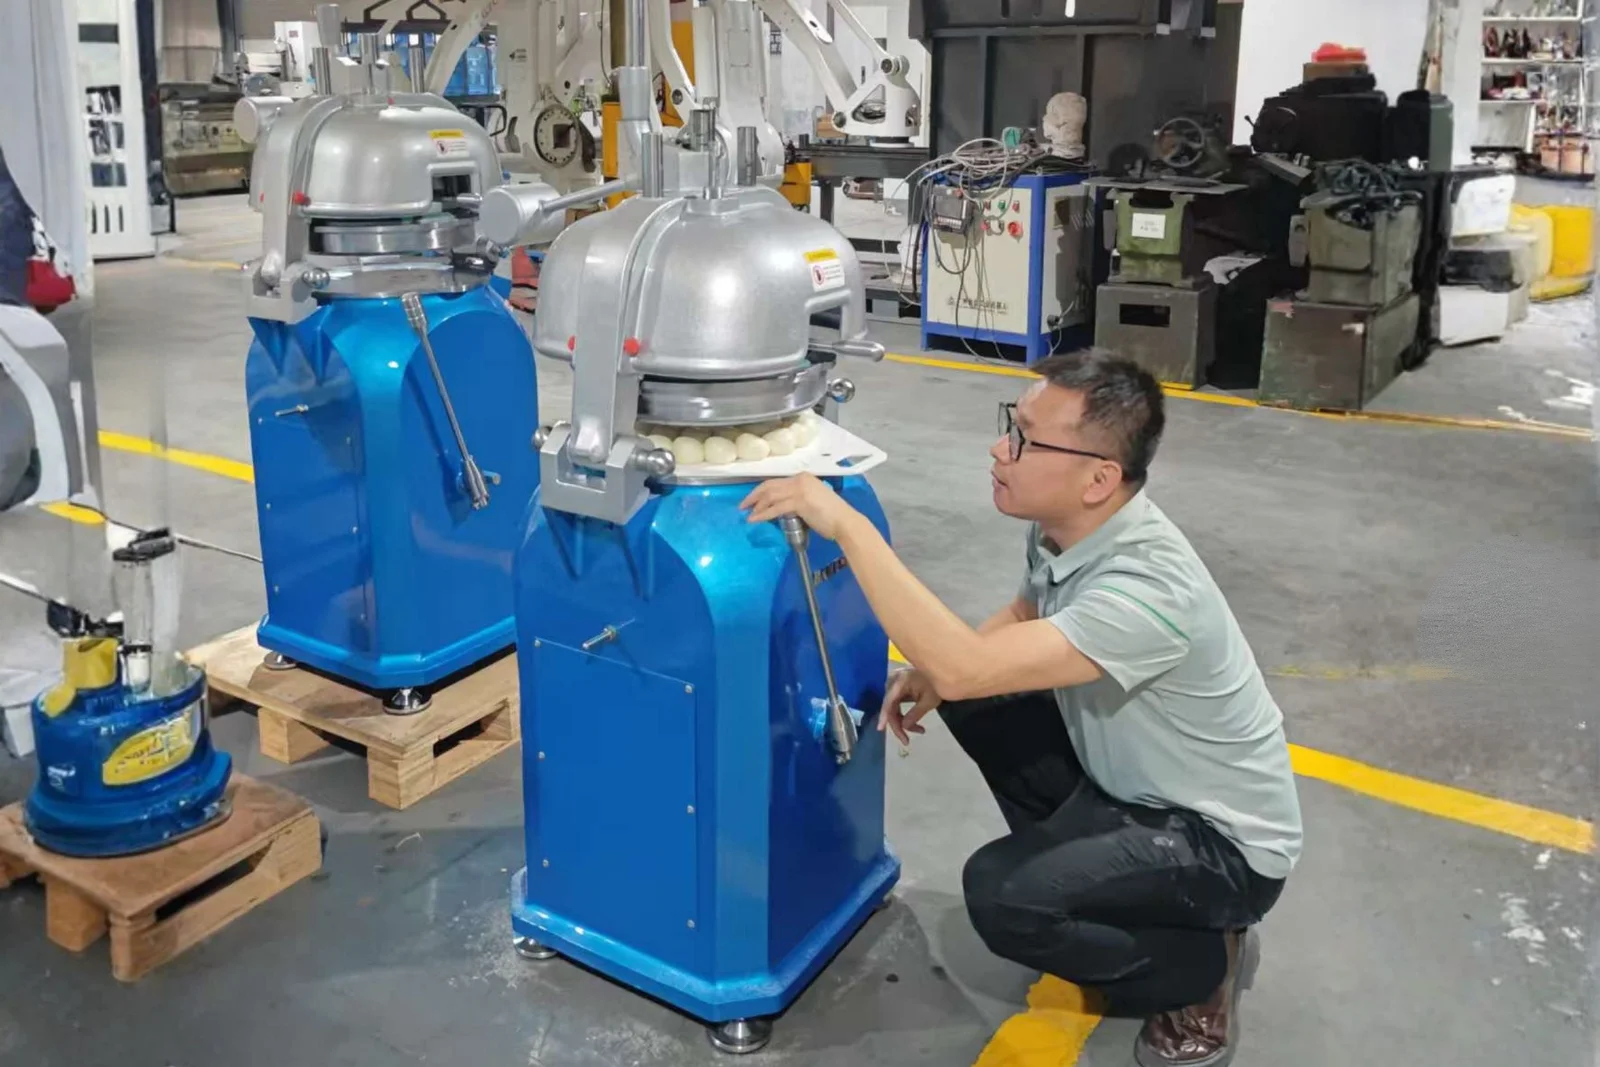
展会上,两台半自动分割滚圆机(立式)并排摆着。同样的红漆,同样的铸铁机身,把手位置一样,连铭牌的尺寸都一样。
客户蹲下来看了十分钟,抬头问了一句:
“这不一模一样吗?”
是。外形这一层,早就趋同了。这个结构在市面上跑了二十年,谁都能照着画。
那就拉到车间里试。
同一缸面,同样 110 克的粒重。一台跑下来,一筐粒粒一样,搓出来是圆的;另一台也能跑,就是越跑越飘,最后那几粒,你上了秤才知道差了。
差在哪?
差在六个动作上。这六个动作,都不写在彩页的参数表里,也不是每一家都齐。
精度不在彩页上,在车间里。
一、结构:它有没有被市场验证过
先把这条动作链讲清楚。
塑胶盘放进机身,盘上的圆孔要正对刀盘的分割块。压下加压管,把面团反复压平。拨开挡刀,加压管直压到底,刀盘把一整团面切成十几二十几粒。然后稍微放松加压管,让机头离开滚圆盘大概 1 毫米。最后压下滚圆杆,滚圆盘转起来,面粒在盘面和机头之间被反复滚压,一粒一粒收成球。
六七个受力点,每一个都在传力。
判断一个结构合不合理,你只要问一句:这个动作,是谁传给谁?力从哪来,走哪条路,落到哪里。厂家说得清,说明这结构是他设计过、至少认真想过的;说不清,就是抄的。
老结构不该被当成缺点。这台机器的骨架在市场上跑了二十年,也在我们车间里装过上万台。图纸能证明它能转,只有时间和数量能证明它能天天转。
结构能抄走,被验证过的结构抄不走。
我们的做法是:骨架不动,动里面。比如传动,老式机器用油封,用久了会漏油,油进了面团就是食品安全问题。我们把它换成无油结构——电机带动滑块做偏心旋转来搓圆,没有油封,也就没有可漏的地方。
同行二十年不改,我们改了二十多处。但这个“改”,是站在一个被验证过的骨架上改,不是拿一台没跑过的机器去赌。
二、加工:95% 的件自己开模,一致性买不来
克重飘不飘,第一层不在调,在零件。
外购件最大的问题不是质量差,是不稳定。同一个型号,这个批次和那个批次差一点;材质差一点,尺寸差一点。单看每一件都合格,装到一台机器上,这点差就是克重飘一点、噪音大一点、转起来涩一点。
我们 95% 的配件自己开模。
同一套模具出来的件,第一件和第 5000 件是同一个尺寸。这叫一致性。
一致性还有第二个好处:能换。客户三年后换一片刀盘、换一个塑胶盘,装上去还是对的——因为它是同一套模具出来的,不是“看起来一样”的另一个厂做的。
关键配合面还要精磨:刀盘和搓圆承接盘之间、承接盘和底座上平面之间。间隙小,面才不会从缝里挤过去;平面平,转起来才不抖、不响。
你可以问一句很简单的话:这个件,是开模件还是外购件?开模件有模具、有编号、有可追溯的一致性;外购件只有供应商的一张合格证。
至于 0~3 克的克重精度(行业里 5 克以内算优秀,3 克以内是一线水平),它不是调出来的,是件与件之间对得上,攒出来的。
三、二次加工:模具给的是毛坯,不是零件
模具解决“一样”,解决不了“能用”。
开模件下来,还有一道活叫二次加工,尤其落在关键的联动结构上:偏心滑块的配合面、连杆的孔位、刀盘的刀口、焊接件的接缝。
我们自己的工序是这样的:刀盘上的切刀小件,一件一件打磨去毛刺——毛刺不只是割手,它会挂面,会让切口不干净;圆形刀盘架焊接完,要打磨到光滑;底座后盖板要打磨毛刺;关键的配合面,还要再上机床精磨。
模具给的是毛坯,人给的才是零件。
这道活是手感活。同一个尺寸,去毛刺的手劲差一点,面团的挂料就不一样;配合面磨多磨少,间隙和噪音就不一样。磨少了,装上去涩;磨过头,间隙变大,精度一样丢。
所以二次加工,既不能全交给机器,也不能交给没干过的人。
你可以自己验:摸刀口、看焊缝、看两块板拼起来的接缝齐不齐。行业里有些机器,接缝拼得东倒西歪,那不是审美问题,是装配和二次加工没做到位。
四、装配:装过一万台的人,手上有张图纸上没有的清单
装配不是拧螺丝。
一句最实在的判断标准:这台机器运行起来有没有丝滑感。没有丝滑感,不是零部件的问题,就是装配的问题。
装过上万台的工程师,脑子里存储了十几个经验细节,图纸上没有。
哪里要加强——哪个受力点要加垫、加厚,哪个位置看着多余其实不能省。
螺丝拧多少——不是拧紧就行。有的地方要多拧半圈,有的地方要分次按顺序拧,不然底座会憋出应力,装完是平的,跑两个月就变形。
哪里上油、上什么油——机头润滑只能用食品级油脂;滚圆滑动轴座用 32# 润滑油,油位有上下限;搓圆承重圆盘和底座上平面的接触面要涂油,这一处直接决定噪音。
哪里要调水平——承重脚是可调的,地面不平,机器就带着一个倾斜在跑。精度最先从这儿丢,而且丢了不报警,你只会觉得“这批面不稳”。
哪里要微调——机头与滚圆盘那 1 毫米的间隙、滚圆空间的刻度调整、皮带的松紧。
还有一个顺序问题:皮带要早点放进去,等结构锁紧、机头装好了再想装皮带,就得返工。这种顺序,图纸不写,说明书也不写,只有返工过的人记得。
一个人装过一万台,耳朵能听出哪颗螺丝松了。这不是玄学,是偏差的记忆。
你可以问一句:这条线是谁装的,他装了多少台?再看三处——电机有没有接地线、机内走线是不是规整、容易生锈的件有没有做防锈。这三处,客户自己一眼就能看。
五、质检:装配完不是结束
一台机器装完,第一件事不是打包,是过一遍。
外观、漆面、毛刺、接线、接地、开关手感、水平、间隙、刻度、噪音,逐项过。
查出问题,回到上一道工序去处理,不是“把外观修一下先发走”。
因为接缝不齐、漆面有颗粒、螺丝出头、线束压到运动件——这些看着像审美,其实是“下次会松”的预告。
质检真正的价值,不在挑出几个坏件,在于让装配的人知道:这道关,有人查。
六、测试:每台都要跑,合格才出厂
这是最后一道,也是最贵的一道:每台都要跑。
空机运转,听噪音、试卡阻。然后带面团试:按客户的配方,或者按标准面团,反复压、反复切。分割完,抽一段连续生产,随机取粒,逐粒复称。滚圆看形:圆不圆、有没有偏心、有没有搓痕。再试手感:加压管、挡刀、滚圆杆。最后查皮带松紧、清洁复位。
抽检的意思是:允许有的机器不行。我们不做抽检,做一台一台地跑。
跑不过的,留在厂里。留下来的那台是我们的成本,不是你的返工。
七、把六层摞起来看
| 环节 | 我们做的事 | 行业常见做法 |
|---|---|---|
| 结构 | 沿用市场验证二十年的骨架,只改里面 | 照外形抄,或省掉调整余量 |
| 加工 | 95% 配件自己开模,同模同尺寸 | 外购件,批次之间有差 |
| 二次加工 | 开模件逐件去毛刺,关键配合面精磨 | 开模即用,毛刺靠手感 |
| 装配 | 装过上万台的工程师,凭经验调间隙、水平、扭力 | 按图装,装完就走 |
| 质检 | 逐台逐项过,问题回上道工序 | 看外观过得去 |
| 测试 | 每台带面团试机,逐粒复称,合格才出厂 | 空转一下,或抽检 |
六行里,任何一行拿出来都不算高科技。难的是六行同时成立。
抄一台机器的外形,三个月;
把这六行做齐,要的是模具、老师傅、装过一万台的人,和一个死磕每个细节,对产品有要求的厂家。
所以很多机器看着一样,用起来的感觉完全不一样,时间越长越明显。
说完这些,还得说清楚它做不到什么。
0~3 克是设备的精度区间,不是对所有面团、所有克重的承诺。含水量、面粉、油脂、室温、操作手法,哪一样都能动这个数字。
立式半自动机也只能加工一部分配方的面团:太硬、太黏的面团不合适。
精度是多次测试的结果,不是一次测试的运气。你来试机,请多测几次、多取几粒。
你手上如果有拿不准的配方,寄给我们,或者带过来。我们按你的配方跑一段连续生产,随机取样、逐粒复称,结果发给你看。
WhatsApp 联系 Robert,先发你一段实机视频。